เม็ดมีด CBN กับเม็ดมีดคาร์ไบด์: สูตรความคุ้มค่าสำหรับการตัดเฉือนวัสดุแข็ง

เม็ดมีด CBN กับเม็ดมีดคาร์ไบด์: สูตรความคุ้มค่าสำหรับการตัดเฉือนวัสดุแข็ง
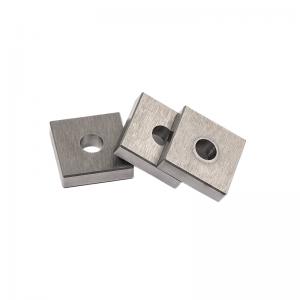
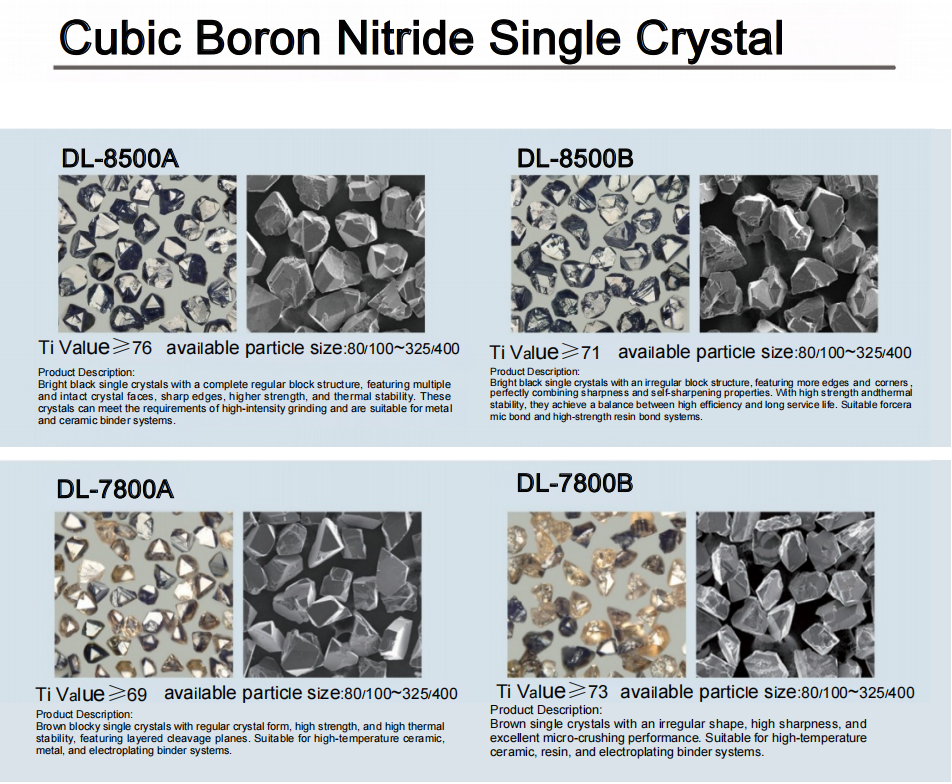
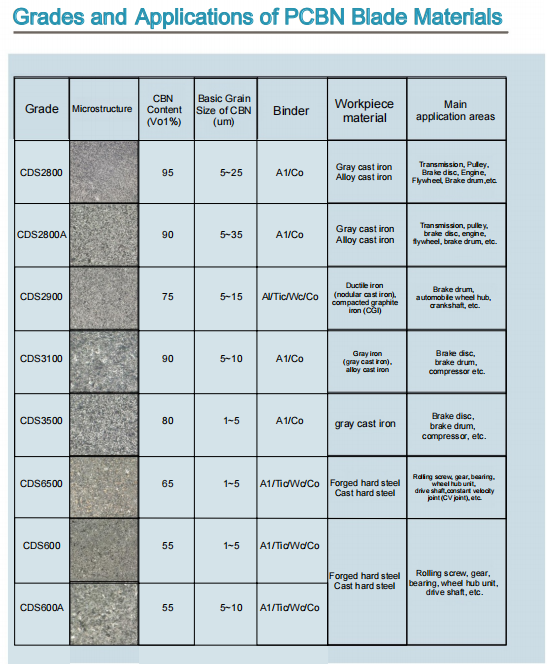
ในการผลิตสมัยใหม่ การตัดเฉือนวัสดุแข็งกลายเป็นเรื่องปกติมากขึ้น โดยเฉพาะอย่างยิ่งในอุตสาหกรรมต่างๆ เช่น ยานยนต์ การบินและอวกาศ และเครื่องมือ ซึ่งความแข็งของชิ้นงานมักจะเกิน HRC50 ในกรณีเช่นนี้ การเลือกเครื่องมือจะส่งผลโดยตรงต่อประสิทธิภาพการผลิต คุณภาพการตัดเฉือน และต้นทุนโดยรวม ในบรรดาตัวเลือกที่มีอยู่เม็ดมีด CBN (คิวบิกโบรอนไนไตรด์)และเม็ดมีดคาร์ไบด์เป็นวิธีแก้ปัญหาหลักสองประการ
บทความนี้จะเปรียบเทียบทั้งสองมิติจากมิติหลักทั้งสี่—ความแข็ง ทนความร้อน อายุการใช้งานของเครื่องมือ และราคา—เพื่อให้ชัดเจนถึงขอบเขตการใช้งานที่เหมาะสมที่สุดของเม็ดมีด CBN นอกจากนี้ยังนำเสนอกรณีศึกษาด้านต้นทุนและผลประโยชน์ในการตัดเฉือนชิ้นส่วนยานยนต์อีกด้วย
I. การเปรียบเทียบประสิทธิภาพ
1. ความแข็ง
เม็ดมีด CBN: เป็นที่สองรองจากเพชรที่มีความแข็ง เหมาะสำหรับการกลึงเหล็กชุบแข็งที่สูงกว่า HRC50 โลหะผสมผง และโลหะผสมที่มีอุณหภูมิสูง
เม็ดมีดคาร์ไบด์: ความแข็งประมาณ HRA90. การสึกหรอของเครื่องมือจะเร็วขึ้นอย่างมากเมื่อตัดเฉือนวัสดุที่สูงกว่า HRC45
2. ทนความร้อน
เม็ดมีด CBN: ทนอุณหภูมิได้สูงถึง 1200°C เหมาะสำหรับการตัดแบบแห้งด้วยความเร็วสูง ลดการใช้น้ำหล่อเย็น
เม็ดมีดคาร์ไบด์: ทนความร้อนได้ถึง ~800°C; มีแนวโน้มที่จะเกิดการเสียรูปพลาสติกและการสึกหรอด้านข้างที่ความเร็วสูง
3. อายุการใช้งานของเครื่องมือ
เม็ดมีด CBN: มีอายุการใช้งานยาวนานกว่าคาร์ไบด์ 5-10 เท่าเมื่อตัดเฉือนวัสดุชุบแข็ง จึงให้ความมั่นคงที่มากกว่า
เม็ดมีดคาร์ไบด์: อายุการใช้งานเครื่องมือลดลงอย่างรวดเร็วเมื่อใช้กับวัสดุแข็ง ทำให้ต้องเปลี่ยนบ่อยและทำให้เครื่องหยุดทำงาน
4. ต้นทุน
เม็ดมีด CBN: ต้นทุนล่วงหน้าต่อเม็ดมีดสูงขึ้น แต่ต้นทุนต่อชิ้นส่วนลดลงเนื่องจากมีอายุการใช้งานยาวนานขึ้น
เม็ดมีดคาร์ไบด์: ต้นทุนเริ่มต้นลดลง แต่การเปลี่ยนบ่อยครั้งทำให้ต้นทุนโดยรวมเพิ่มขึ้น
ครั้งที่สอง ขอบเขตการใช้งานของเม็ดมีด CBN
จากตัวชี้วัดเหล่านี้ สามารถสรุปสถานการณ์ที่เหมาะสมที่สุดสำหรับเม็ดมีด CBN ได้ดังนี้:
ความแข็งของวัสดุ: HRC50 ขึ้นไป เช่น เหล็กชุบแข็ง โลหะผสมผง และโลหะผสมที่มีอุณหภูมิสูง
ขนาดชุดการผลิต: ปริมาณปานกลางถึงมาก โดยข้อได้เปรียบด้านอายุการใช้งานของเครื่องมือจะชดเชยต้นทุน
ข้อกำหนดที่แม่นยำ: ค่าเผื่อมิติ IT6 หรือดีกว่า ความหยาบผิว Ra ≤ 0.8 μm
วิธีการตัดเฉือน: การตัดแบบแห้งความเร็วสูง การเก็บผิวกึ่งละเอียด หรือการเก็บผิวละเอียด
เมื่อความแข็งของวัสดุลดลง (ต่ำกว่า HRC45) ขนาดแบตช์มีขนาดเล็ก หรือความต้องการความแม่นยำอยู่ในระดับปานกลาง เม็ดมีดคาร์ไบด์ยังคงเป็นตัวเลือกที่คุ้มค่ากว่า
ที่สาม กรณีศึกษาชิ้นส่วนยานยนต์
ยกตัวอย่างการตกแต่งเกียร์เกียร์ของยานยนต์หลังการอบร้อน:
วัสดุ: 20CrMnTi ชุบแข็งถึง HRC58–62
ข้อกำหนดด้านเครื่องจักร: ความแม่นยำของมิติ IT6, ความหยาบผิว Ra0.8
| รายการ | เม็ดมีด CBN | เม็ดมีดคาร์ไบด์ |
|---|---|---|
| ใส่ราคา | สูงกว่าคาร์ไบด์ ~5 เท่า | พื้นฐาน |
| อายุการใช้งานของเครื่องมือ | ยาวขึ้น 6 เท่า | 1× (พื้นฐาน) |
| เวลาหยุดทำงานสำหรับการเปลี่ยนเครื่องมือ | ต่ำ | สูง |
| ประสิทธิภาพการตัดเฉือน | การตัดแบบแห้งความเร็วสูง ประสิทธิภาพ +20% | การตัดด้วยความเร็วต่ำ ต้องใช้น้ำหล่อเย็น |
| ต้นทุนต่อส่วน | ลดลงประมาณ 15% | พื้นฐาน |
ผลลัพธ์:ในการตัดเฉือนเฟืองที่มีความแข็งสูง ชุดใหญ่ และมีความแม่นยำสูง แม้ว่าเม็ดมีด CBN จะมีราคาแพงกว่าต่อชิ้น แต่ก็มีอายุการใช้งานที่ยาวนานขึ้น เปลี่ยนเครื่องมือน้อยลง และประสิทธิภาพที่สูงขึ้นจะช่วยลดต้นทุนต่อชิ้นส่วน ในขณะเดียวกันก็รับประกันคุณภาพที่สม่ำเสมอและอัตราเศษที่ต่ำกว่า
IV. สรุปและสูตรการเลือกเครื่องมือ
สำหรับชิ้นงานที่สูงกว่า HRC50 ที่มีความต้องการความแม่นยำสูงและปริมาณมากเม็ดมีด CBN ให้อัตราส่วนต้นทุนต่อประสิทธิภาพที่ดีที่สุดช่วยลดต้นทุนการผลิตโดยรวมและเพิ่มประสิทธิภาพได้อย่างมาก สำหรับงานที่มีความแข็งต่ำหรืองานชุดเล็กเม็ดมีดคาร์ไบด์ยังคงใช้งานได้จริงและประหยัด.
สูตรการเลือกเครื่องมือแบบง่าย:
ถ้า (ความแข็งของวัสดุ ≥ HRC50) และ (ขนาดแบทช์ ≥ ปานกลาง) และ (ความแม่นยำ ≥ IT6)→ เลือกเม็ดมีด CBN
อย่างอื่น→ เลือกเม็ดมีดคาร์ไบด์
องค์กรต่างๆ สามารถใช้สูตรนี้เป็นข้อมูลอ้างอิงในการตัดสินใจได้อย่างรวดเร็ว ในขณะเดียวกันก็พิจารณาความจุของอุปกรณ์ ความเร็วตัด และสภาวะการทำความเย็นด้วย การสร้างแบบจำลองการวิเคราะห์ต้นทุน-ผลประโยชน์ที่สมบูรณ์สำหรับการเลือกเครื่องมือจะช่วยเพิ่มประสิทธิภาพการผลิตและความสามารถในการแข่งขันสูงสุด